在工业制造与消费电子领域快速迭代的今天,标准化的塑料件往往难以满足产品独特的结构、外观或功能需求。注塑加工定制,特别是针对塑胶外壳与异形件的精密成型,已成为产品创新落地的关键环节。一套成熟的定制流程涵盖了从塑料制品设计、模具开发、打样验证到批量生产的完整闭环。
一、 塑料制品与注塑定制的核心价值
注塑加工定制不仅仅是简单的来料加工,而是基于高分子材料特性的工程解决方案。无论是追求高强度、耐候性的工程塑料外壳,还是外观复杂的异形件加工,注塑工艺都能以高精度、高效率和优秀的表面处理能力,将设计图纸转化为实物。相比CNC切削或3D打印,注塑成型在大批量生产时具有显著的成本优势,且制品的一致性与力学性能更胜一筹。
二、 设计先行:DFM与结构优化
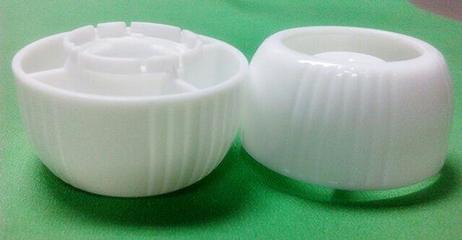
在开模之前,专业的设计评审至关重要。针对塑胶外壳,需重点考量壁厚均匀性、脱模斜度、圆角过渡以及加强筋布局,以避免缩水、变形或填充不足。对于异形件加工,由于结构不规则,更需要通过模流分析软件模拟塑料在型腔中的流动状态,预测熔接痕位置与气穴点。优秀的注塑加工厂会在设计阶段提出可制造性设计建议,例如调整浇口位置、优化顶出系统,从而在源头降低模具风险与生产成本。
三、 开模与打样:从钢材到样品的验证
开模是注塑定制中资金与时间投入最集中的环节。根据订单量,可选择4788标准模架或简易快速模具。针对打样需求,通常采用一模一腔或一模多腔的设计。
打样环节是检验设计与模具匹配度的试金石。通过首件检测,测量关键尺寸、装配干涉点及外观面效果缺陷(如流痕、银纹)。对于高透或高光外壳,往往需要多次调整注塑工艺参数(模温、射速、保压)才能达到镜面效果。小批量试产不仅验证产品装配,更验证模具寿命与成型周期稳定性。
四、 异形件加工的挑战与对策
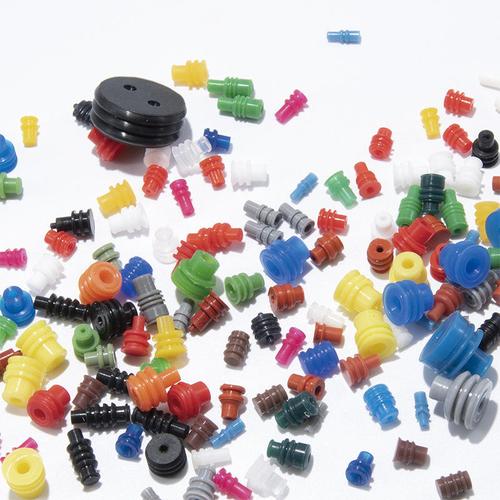
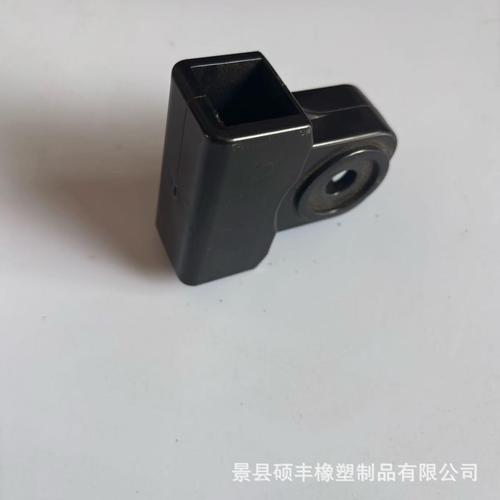
异形件往往伴随深腔、薄壁、复杂抽芯或嵌件成型。针对此类产品,模具设计需采用滑块、斜顶或二次顶出结构。由于异形件收缩不均易导致翘曲,材料选择上可考虑玻纤增强PA或PC/ABS合金,并配合模温机精确控温。加工过程中需严防批锋与变形,对进气排气系统的设计提出了极高要求。
五、 规模化生产与质量一致性
进入量产阶段,稳定的注塑机台与自动化机械手是效率的保障。对于大批量的塑料制品订单,需建立从原材料干燥、色母配比到在线称重、CCD视觉检测的全流程品控。针对不同用途的塑胶外壳,可提供喷油、丝印、电镀及超声焊接等二次加工服务,实现交钥匙交付。
注塑加工定制是一项融合材料学、机械工程与精密制造的系统工程。选择具备前期设计能力、自有模具车间与注塑产线的源头工厂,能够帮助客户大幅缩短异形件与外壳的开发周期,在激烈的市场竞争中抢占先机。